
浏览数量: 5 作者: 本站编辑 发布时间: 2026-10-22 来源: 本站

非动力游乐设备(不需要电力驱动,靠儿童自身攀爬、滑动、摇晃产生乐趣的设备)在出厂前要走完五道工序:下料、卷弯成型、焊接组装、热镀锌、装配检验。每一道工序都有对应的可核查记录,缺一道的设备不允许装柜发运。
滑梯筒体、平台、立柱底板等零件先按设计展开图下料。下料前先核对钢板的厚度与宽度是否与图纸一致,再按展开尺寸裁切。常用板材厚度在 3-6 毫米之间,裁切后需对关键尺寸复测,偏差超出图纸公差范围的零件直接返工,不进入下一道工序。
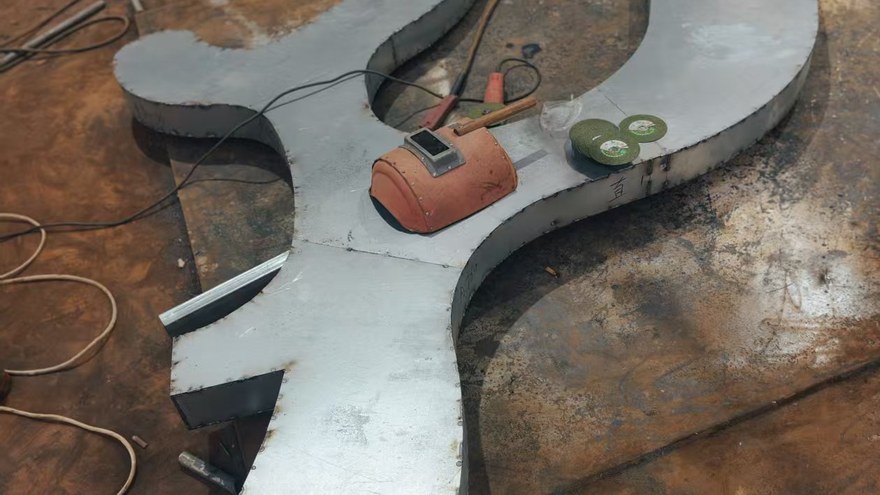
下料工序:按展开尺寸裁切的滑梯板件,关键尺寸需复测
滑梯的半筒形管身由平板卷弯成型。卷弯靠模具控制半径,同一台设备的不同板件要保证内径一致,否则拼接后接缝会出现错台。卷弯完成后做通径检查:用标准圆环从筒体一端穿到另一端,全程无卡阻才算合格。
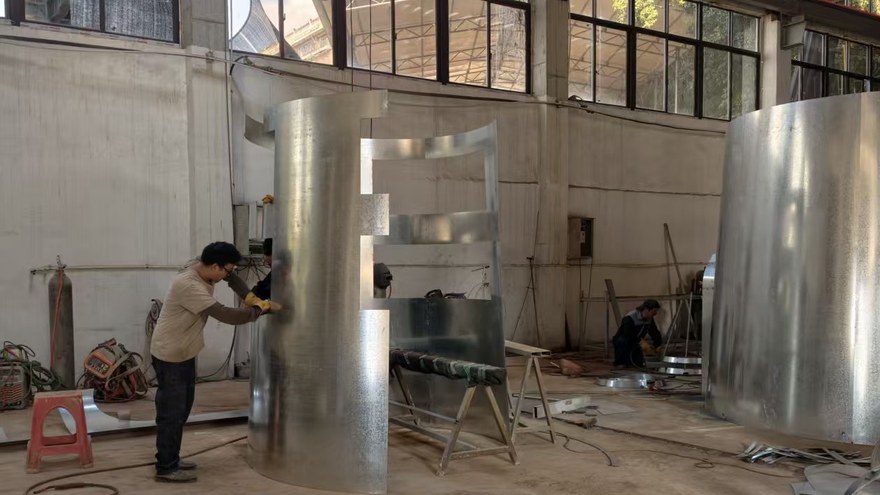
卷弯工序:大张钢板在车间卷弯成半筒形管身
塔架、平台、护栏按图纸焊接组装。焊接质量看三点:一是焊缝饱满无咬边,二是立柱垂直度偏差控制在 3 毫米以内,三是受力节点(塔顶、滑梯出口、攀爬点连接处)满焊不点焊。垂直度偏差过大时,设备装到场地后立柱会歪,滑梯出口高度随之改变,直接影响跌落高度的合规判定。
焊接好的结构件整体进入热镀锌槽,锌层厚度直接决定户外耐腐蚀年限。镀锌后用磁性测厚仪抽查,按 GB/T 13912 检测锌层厚度,钢结构件通常要求不低于 70 微米。锌层偏薄的位置要补镀,补镀后需重新测厚并留记录,不能靠目视判断。
镀锌完成后进入装配线,把滑梯、平台、攀爬件、护栏按顺序装到塔架上,装完做一次通体检验:所有连接件到位且拧紧、攀爬点承重达标、出入口无夹手缝隙、涂装表面无破损。检验记录随设备走,出厂时作为随机文件交给客户。
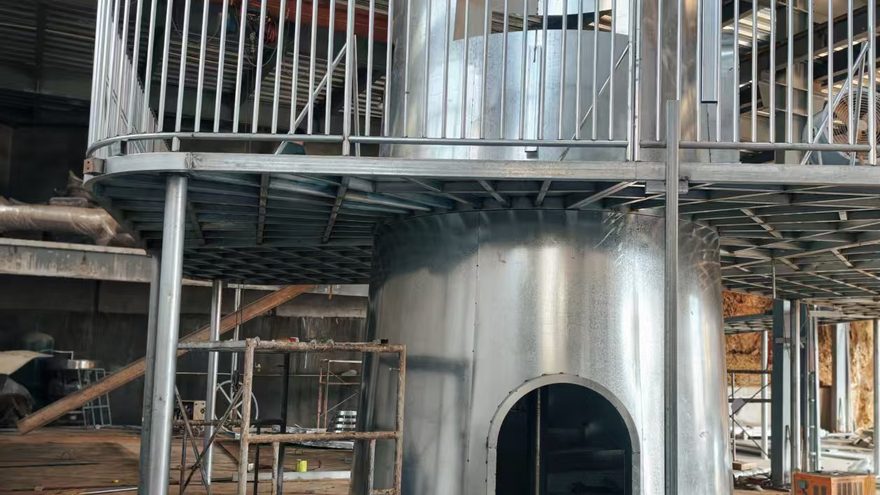
装柜前状态:镀锌完成的塔架结构件等待装入集装箱
设备按 40 尺集装箱装柜。塔架类部件可拆成标准节段平放,滑梯筒体与弧形件沿圆周方向摆放减少运输磕碰,装柜后核对件数与装箱单一致。随机文件(检验记录、材料单、锌层测厚报告、EN 1176 第三方型式检验报告)与设备同柜发出,避免客户现场缺文件。
看设备怎么造,比看展厅更可靠。三个可以当场验证的点:一是问锌层厚度测厚仪测不测、测点标准是多少;二是问卷弯件有没有通径检查这道工序;三是问出厂检验记录里有哪些项、能不能在装柜前看原件。这三项都能对上实物和记录的厂家,设备到场地的返修率通常更低。
温州乐图游乐设备有限公司具备钢结构件下料、卷弯、焊接、热镀锌与装配全流程自有产线,非动力设备出厂前按上述五道工序逐项留记录,检验文件随设备随机交付。
 简体中文

